小型挤出机长期停机保养封存工作核心目标:防止螺杆 / 机筒锈蚀、物料碳化卡死、密封老化、热电偶损坏;再次开机不出现黑点、堵料,医用挤出机要求更高。
分【停机前清机】→【冷却拆机】→【零部件清洁防护】→【整机封存】→【台账记录】,硅胶挤出和塑料挤出有差异标注。
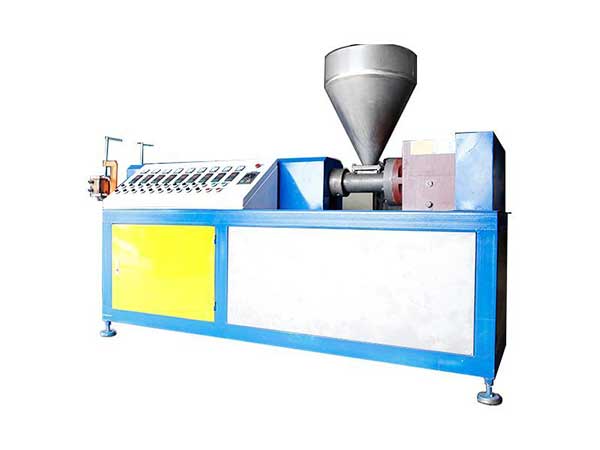
一、停机前:机筒内部清料(重要一步,不做好直接卡死)
✅塑料小型挤出机(PP/PE/TPU 等热塑性)
1. 保持机筒温度,使用清洗料(清洗母粒 / PE 干净粒)挤出,直到出料干净、无残留颜色 / 炭化物;
2. 尽量把旧料全部排净;不要带着残留物料冷却停机,冷却后物料硬化,螺杆很难拔出,强行拆卸会拉伤机筒内抛光面(医用机大忌);
3. 逐步分段降低各区温度,严禁直接断电急冷,温差大造成机筒、螺杆热应力变形。
✅冷喂料硅胶挤出机(做硅胶管,重点)
1. 挤出机内残余硅胶必须清干净;硅胶一旦留在机筒,常温慢慢固化,会牢牢粘在螺杆流道,后续很难清理,甚至要返厂拆刨;
2. 使用专用清胶胶料挤出,把旧硅胶置换带出;
3. 模头、分流板、换网器内胶料尽量挤空。
提醒:医用级挤出机,残留物料会降解、析出,下次生产直接造成黑点、析出超标,清机验收必须目视确认出料洁净。
二、降温、泄压、断电、拆件
1. 等机筒各区温度降到50℃以下再拆机,高温拆机会烫伤,同时保护密封件、热电偶。
2. 关闭熔体压力,释放机头压力;拆下模头、分流板、换网器,取出滤网。
3. 拆卸螺杆(有条件优先取出螺杆长期存放,长期留在机筒内容易锈蚀、轻微咬合)。
若不方便抽出螺杆,必须把机筒内部物料完全清空,做好内部防锈。
4. 拆除热电偶、加热圈(长期停机可拆下存放,避免老化、受潮短路)。
三、零部件清洗、检查与防锈封存(螺杆、模头等精密件重点)
1. 螺杆
- 铜铲、铜刷清理物料,禁止钢刀打磨,防止划伤抛光流道(医用机镜面抛光面一旦划伤,藏料积碳);
- 清洗干净、吹干,完全干燥无水分;
- 均匀涂抹防锈脂 / 防锈油(选和后续原料兼容的,医用场景要低析出防锈油,不要普通工业重油);
- 螺杆用塑料膜包裹,放置在专用 V 型支架存放,不要直接落地堆放,防止磕碰、弯曲变形。
2. 模头、分流板
- 彻底清除流道残料,抛光面保护;干燥、涂防锈;单独包装。硅胶模头注意流道死角残胶。
3. 机筒
- 内部吹扫、擦干净,确认无物料残留;干燥;可喷气相防锈剂;两端用防尘盖板封堵,防止粉尘、水汽进入筒内生锈。
4. 辅机:牵引机、冷却水槽、收卷机构
- 排空水槽积水,擦干,清理水垢;
- 牵引胶辊擦干净,避免长期受压变形;松开压紧气缸 / 丝杆,释放胶辊压力;
- 滚珠丝杆、导轨清洁,加注防锈润滑脂,套上伸缩防尘护罩,这个就是前面聊的丝杆防锈重点。
四、整机电气、气动系统处理
1. 主机总电源断开;控制柜柜门关好防潮;控制柜内放干燥剂。
2. 压缩空气管路:关闭气源,排空管路积水;三联体放水。
3. 检查电机、减速箱:查看润滑油液位;长期停机超过 3 个月,建议考虑下次开机前更换齿轮油;电机做好防尘,避免受潮。
4. 传感器:压力传感器、热电偶擦干防护,防止受潮漂移。
五、现场防护、环境封存
1. 整机清理油污、粉尘;设备外表面擦拭干净。
2. 整机套防尘防水塑料罩,不要密封死完全密闭(会凝露),留少量透气,仓库控制温湿度,避免潮湿、滴水、腐蚀性气体(清洗剂蒸汽)。
3. 液压 / 伺服电缸:检查密封;活塞杆清洁涂防锈,缩回保护位置。
六、台账标识(生产 / 采购验厂必备,医疗器械设备强制)
1. 记录停机日期、清机人、清机使用的清洗料;
2. 记录拆卸零件清单(螺杆、模头编号);
3. 张贴设备标识牌:【长期封存,禁止开机】;
4. 备注下次开机前检查项目。
七、不同停机时长简化参考
- 7~30 天短期停机:清料、降温、排空水槽、丝杆导轨补防锈、整机防尘,螺杆可留在机筒内,两端封盖板;每周巡检一次有无凝露。
- >3 个月长期封存:必须抽出螺杆单独防锈存放,拆模头、清理全部流道,控制柜放干燥剂,定期巡检。
❌长期停机常见误区
1. 料留在机筒里直接关机:塑料冷却硬化、硅胶固化,螺杆抱死,强行拉螺杆拉伤机筒抛光面,医用设备重大损失。
2. 螺杆清洗后带水涂防锈油:水封在内部,很快产生锈斑。必须完全吹干干燥。
3. 螺杆直接放在地面存放:磕碰造成螺纹损伤、螺杆弯曲,挤出跳动变大,壁厚波动。
4. 加热圈、热电偶长期高温状态断电停机:热冲击损坏,受潮短路。
5. 密闭塑料膜完全裹死设备:昼夜温差凝露,内部生锈。
6. 牵引辊保持压紧状态:胶辊长期受压永久凹陷,后续牵引打滑。
7. 医用挤出机使用普通工业防锈油:开机前很难清洗干净,析出污染医用原料。
✅再次开机前简要检查清单
1. 拆除防锈保护,清洁螺杆 / 机筒,把防锈油彻底清干净;
2. 检查丝杆、导轨润滑;电气绝缘测试;
3. 加热升温分段预热,不快速升温;
4. 先用清洗料过机,直到出料干净,再投入生产料。






