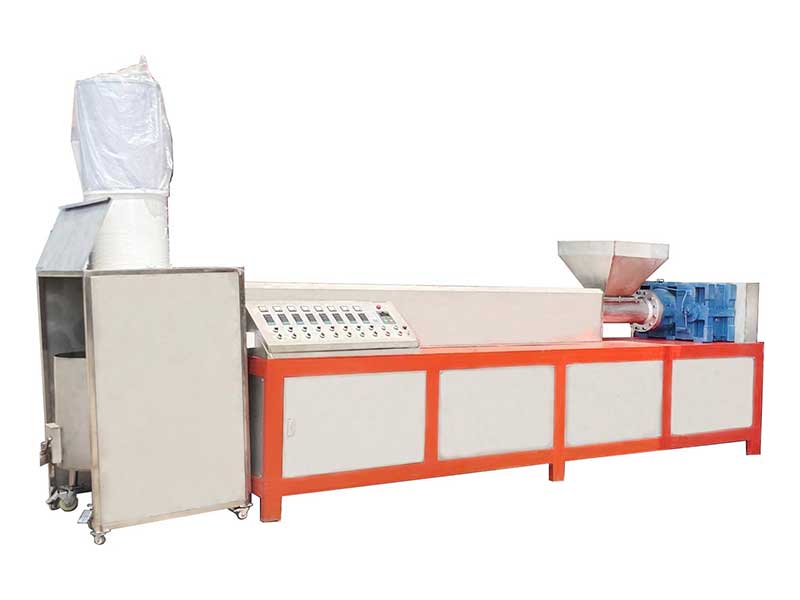
热熔胶挤出机主要是把固态热熔胶或热塑材料加热熔化,再通过螺杆挤压出来进行涂布或造粒,广泛用于包装、家具封边、玻璃密封和塑料改性生产。那么,下面小编说明一下解决方法:
一、快速区分两类波动
1. 周期性波动(固定周期,和螺杆转速 / 齿轮泵转速同步)
大多是螺杆磨损、齿轮泵磨损、轴承间隙、联轴器打滑。
2. 无规律随机波动
下料不稳、原料受潮、温度漂移、滤网逐步堵塞、料斗搭桥。
二、逐项排查 + 对策(按从简单到复杂)
1. 喂料不稳定(常见原因,优先查)
现象:出料一阵多一阵少,伴随熔体压力上下跳动。
- 原料颗粒架桥、拱料:料斗内胶料结块、搭桥,间歇性断料,断料时变细,料塌下来瞬间变粗。
✅对策:
- 加装搅拌破拱机构(料斗搅拌器);
- 料斗保温,防止低温导致胶粒结块粘壁;
- 料斗减少存料量,不要加满,避免上层物料压实搭桥。
- 原料受潮(水分汽化,气泡 + 流量波动)
热熔胶颗粒吸潮,进入机筒后水变成蒸汽,造成熔体体积忽大忽小,胶条伴随气孔。
✅对策:原料密封存放,潮湿环境使用料斗干燥机;受潮原料提前烘干再投料。
- 颗粒大小不均、碎粉过多
粉末多容易在喂料口打滑,下料不稳定。
✅对策:更换合格原料,筛除细粉。
2. 温度控制漂移(胶粘度随温度变化,直接改变流量)
热熔胶粘度对温度非常敏感,温度小幅波动就会改变熔体流动性。
✅对策:
分区温控,各区热电偶校验,温度波动控制在 ±2℃以内;
模头温度略高于机筒末段,防止模口局部冷料堆积;
加热圈老化、局部加热不良要更换;检查保温层,减少环境散热波动;
温度过高:胶降解,粘度持续漂移;温度偏低:粘度变大,压力升高,容易堵模、压力波动。
3. 熔体过滤系统堵塞
滤网慢慢被杂质、碳化焦粒堵塞,熔体压力缓慢上升,流量逐步下降(胶变细);压力积累到一定程度,滤网局部冲破,压力瞬间下降,胶突然变粗。
✅对策:
- 按生产时长制定定时换滤网,不要等到压力报警才更换;
- 采用多层滤网组合(粗 + 细),过滤杂质,保护齿轮泵;
- 每次停机清理多孔板积碳。
4. 齿轮计量泵问题(加装计量泵的机型重点检查)
单螺杆不带计量泵的挤出机,本身压力波动就大,粗细很难稳定,稳定生产强烈建议配齿轮计量泵闭环。
- 齿轮泵磨损、齿轮间隙变大、内部泄漏:泵转了,但熔体从齿间回流,流量不稳定;
- 齿轮泵前后密封件磨损、内泄;
- 联轴器打滑,齿轮泵转速不稳。
✅对策:
检查齿轮泵驱动联轴器,紧固;
监测齿轮泵进出口熔体压力;进出口压差波动大,代表泵磨损,需要检修研磨或更换;
齿轮泵独立控温,防止泵内熔体冷却积料。
5. 螺杆、机筒磨损(长期生产后出现,周期性波动)
螺杆和机筒间隙磨损变大,熔体在计量段发生回流,螺杆输送效率不稳定,出现周期性粗细波动。
✅判断:
相同转速、温度、原料下,产量明显下降,熔体压力波动大;停机拆开看螺杆表面氮化层磨损、划痕。
对策:修复喷涂或者更换螺杆机筒。
6. 模头故障
- 模口积碳、局部粘焦,出料截面局部堵塞;积碳脱落一瞬间,出料突然变粗;
- 模头流道加工不对称,死角积料;模口变形。
✅对策:
定期拆洗模头,清理模口碳化残胶;停机时做模头清机;保证模头流道抛光无死角。
7. 牵引速度波动(如果后面带牵引机)
很多人忽略:挤出本身流量稳定,但牵引机速度忽快忽慢,拉出来的胶条也会粗细变化!
✅对策:
检查牵引辊打滑、变频器转速波动;牵引张力闭环,保证牵引线速度稳定。
三、标准化快速调试步骤(新开机出现粗细不稳时使用)
1. 原料烘干,确认无潮湿,料斗开启破拱搅拌;
2. 预热机筒、模头,温度稳定保温 20 分钟,等整机热平衡;
3. 低速开机,排空机筒旧残胶;
4. 设定目标螺杆转速 + 齿轮泵转速,观察熔体压力曲线;压力曲线平稳才代表流量稳定;
5. 稳定后连续取样称重(每 3 分钟取一段称重,连续 10 组);重量波动控制≤±2% 为合格;
6. 压力持续波动,停机检查滤网,再检查喂料。






