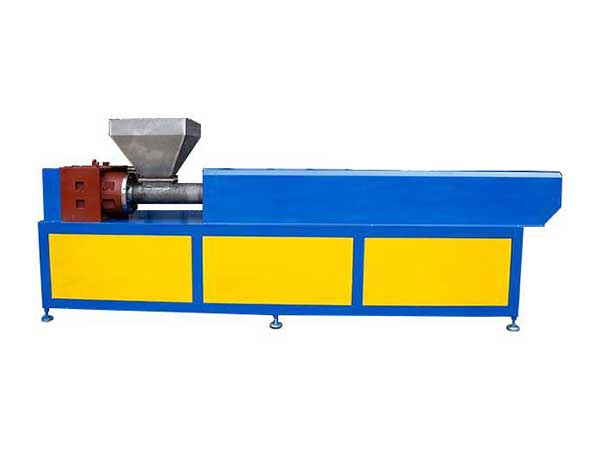
单螺杆挤出机是由一根阿基米德螺杆在加热料筒中旋转构成的塑料加工设备,主要用于挤出软硬质聚氯乙烯、聚乙烯等热塑性塑料,可加工管材、板材、片材、型材等多种塑料制品 。那么,下面小编讲述一下单螺杆挤出机运行中容易忽略的坑:
一、喂料与料斗部分
1. **重力下料想当然,粉料 / 轻粉 / 回料架桥、下料波动**
只靠自重喂料,滑石粉、碳酸钙粉、发泡母粒、细回料容易架桥、断续下料。表现:出料忽快忽慢、压力波动、制品厚薄忽大忽小。很多人以为是螺杆或者温控问题。
对策:粉料、蓬松料必须配强制喂料;料斗加振动 / 搅拌,注意不要把空气大量裹进去。
2. **回料比例随便加,回料块、回料粉比例不稳定**
破碎回料粗细不均、混入细粉,回料比例波动会改变整体堆积密度,喂料量飘;而且回料多次受热,分子量下降,加多了容易出现脆裂、银纹。
3. **料斗、下料口长期不清,积存死角料**
死角里材料长期受热氧化、碳化,间歇性被带进去,产生黑点、焦粒。尤其是 PVC、EVA、发泡料、TPU。
二、螺杆、机筒核心(伤主机,代价大)
1. **空转、低料位空磨**
很多人停机试温、清机时空转。螺杆和机筒之间缺少物料作为缓冲,金属直接干摩擦,瞬间拉伤螺棱、机筒内壁,间隙越磨越大。**严禁空转!**
2. **螺杆 / 机筒间隙不做定期核查**
新机器间隙很小,运行一段时间磨损后回流增加:产量下滑、压力不稳、熔体脉动、塑化变差。但多数工厂只看电流、温度,长期不测间隙。高填充、玻纤、钙粉工况磨损非常快。
3. **螺杆材质匹配错,高填充用普通氮化螺杆**
普通氮化螺杆对付钙粉、玻纤、云母很快磨耗,螺棱磨圆之后混合、输送能力大幅下降;应该选双合金耐磨螺杆。
4. **螺杆清理只靠简单清洗料,顽固焦化物残留**
停机只用 PE 清洗料过一遍,螺槽根部、混炼块死角焦料清不干净;下次升温重新融化,持续掉黑点。屏障螺杆、排气螺杆、混炼头死角特别多。
5. **螺杆升温不均、只看外壁加热温度,忽视剪切热累积**
这是头号工艺坑:很多材料剪切摩擦热很大,加热圈温度不高,但熔体实际温度超标。比如 PP、PE 高速挤出、高填充配方,会出现**设定温度低、熔体超温降解**,发泡塌泡、PVC 发黄、TPU 变脆。
一定要装熔体热电偶(测熔体真实温度),不能只靠筒壁温控。
三、温控、加热冷却系统
1. **各区温控独立,但冷却和加热不同步,只靠加热圈**
单螺杆靠剪切生热,连续生产后半段是产热大于散热。很多冷却风机 / 水冷不开或者很少开,热量持续累积;热敏料(PVC、PLA、发泡材料)极易分解。
2. **加热圈坏了一个,短期不容易发现**
某一区加热圈损坏、只有冷却在起作用,表现为塑化不稳、压力飘、表面无规律缺陷;控制柜只显示 “正常”,工人不容易察觉,要靠电流、熔体温度、电流变化判断。
3. **热电偶位置失效、测温滞后**
热电偶松动、和筒壁接触不良,显示温度虚低 / 虚高,误导工艺;热电偶埋在孔里长期积碳、传热变差。
4. **停机保温不当:长时间高温保温**
午休、换模等待阶段,材料停在螺杆内部长时间恒温停留,热敏材料分解、交联、碳化。需要短时保温时适当降设定温度。
四、过滤、换网模块
1. **滤网规格凭经验,不匹配配方**
滤网太粗:杂质漏过去,制品有黑点、晶点;滤网太细:阻力大、背压飙升、挤出压力剧烈波动、电机电流上涨、频繁堵网。
2. **换网时不注意压力突变,泄压操作错误**
快速换网器操作顺序错,突然泄压或者突然堵死,螺杆内部压力冲击大,容易损伤减速箱、推力轴承;还会造成熔体喷溅、烫伤。
3. **滤网支撑网、分流板积碳长期不清**
分流板、多孔板背面是死角,焦料慢慢堆积,不定期拆洗,会持续析出黑点。很多工厂只换滤网,几年不拆分流板。
五、驱动、减速箱、推力轴承(隐性损耗大户)
1. **忽略推力轴承状态,只看电流**
推力轴承承受螺杆巨大轴向推力,磨损之后:噪音变大、轴向窜动、螺杆前后窜动,压力周期性脉动;严重直接顶坏螺杆。
判断信号:空载 / 负载轴向窜动、异响、油温升高。
2. **减速箱油位、油质长期不管**
齿轮油乳化、缺油、油变质;高温工况润滑油容易劣化。很多等到异响、齿轮打齿才发现。定期看油样:发黑、有金属粉末就是磨损信号。
3. **联轴器、皮带松动打滑,不看转速反馈**
变频显示转速稳定,但实际螺杆打滑,喂料和挤出不同步,制品尺寸飘。要编码器反馈,不能只靠变频器给定。
六、模头、成型部分
1. **模头升温只看筒区,模头温度过高 / 过低**
模头温度偏高:熔体易垂流、发泡塌陷、熔体拉丝;温度偏低:出口阻力大、背压高、表面鲨鱼皮、熔接痕明显。
2. **模头流道死角、模唇积料不重视**
模唇、流道拐角积碳、氧化层,会造成表面线条、条纹、周期性疙瘩;很多人反复调工艺,不拆模头抛光流道。
3. **模头没有预热直接开机**
冷模头开机,熔体在模头内冷却、局部冷料堵在模唇,初期出料不稳定、料条扭曲、开裂。
七、工艺与操作习惯
1. **压缩比、长径比和配方不匹配**
发泡、热敏料用长径比 32:1 螺杆,停留时间过长,分解、气泡不均;普通造粒用短螺杆塑化不足、晶点多。
2. **盲目提高螺杆转速追求产量**
转速拉高,剪切热暴涨、停留时间变短;混合变差、熔体温度失控、鲨鱼皮、熔体破裂。不是转速越高越好。
3. **排气螺杆的排气负压没管好**
排气口负压太大把物料吸出去;负压太小,水气、单体、低分子物排不掉,制品气泡、银纹;排气口返料、溢料不及时清理,结焦后掉入料流。
4. **停机顺序搞反:先停喂料再停主螺杆搞反**
先停主机、后停喂料,螺杆内部填满物料憋压,下次开机压力冲击巨大。正确顺序:先停喂料,继续挤出,等压力降下来再停机。
八、下游配套联动(很容易归罪于主机)
1. **牵引速度和挤出速度匹配微调不当**
牵引速度波动、打滑,直接拉薄 / 拉厚制品;很多人反复调主机工艺,问题根源在牵引、张力。
2. **冷却定型跟不上:外冷内热**
管材 / 片材外表冷却好了,内部还是高温熔体,内应力大,后期收缩、变形、弯曲。
3. **停机清机只用高温冲洗,不降温**
高温清洗料在螺杆里停留久,反而加重结焦。
九、安全、维护细节
1. **料筒、模头保温棉破损不更换**
热量散失、周边环境高温,同时保温棉里面藏料、积碳,有起火风险。
2. **没有记录熔体压力、熔体温度趋势,只凭记忆调机**
波动是慢慢发展的,等缺陷明显时,螺杆、轴承已经磨损很久。
3. **不同材料切换不做过渡清洗**
从高粘度料换到低粘度、从有色料换到透明料,中间不做过渡清洗料,交叉污染、晶点、色差。






