塑料挤出机机筒、机头分段设置加热区,配合冷却(风冷 / 水冷),把各段温度稳定控制在工艺区间;目的是让塑料逐步熔融、不分解、塑化均匀,同时抑制螺杆剪切带来的多余摩擦热。机筒一般分成加料段、压缩段、均化段、机头区,每一段独立控温。接下来,小编讲解一下塑料挤出机的加热冷却系统工作流程:
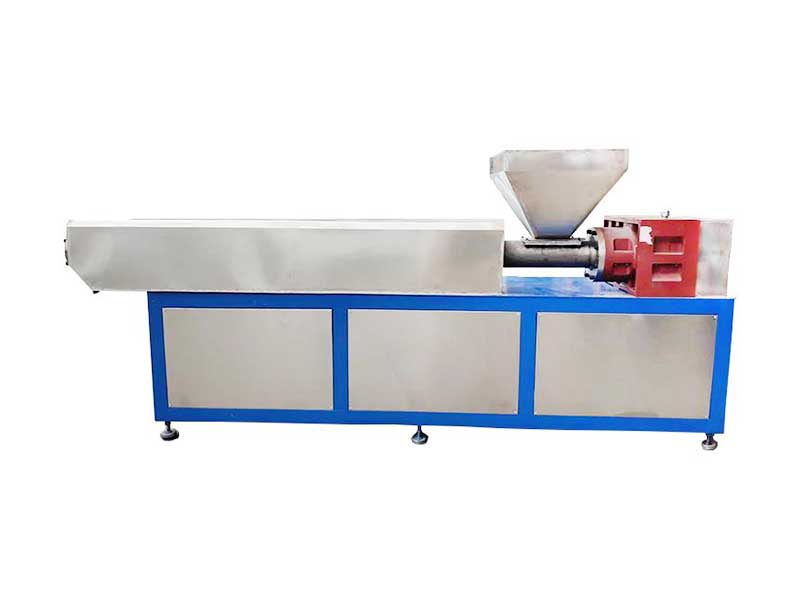
1. 加热部分
常用**铸铝加热圈、陶瓷加热圈**包裹机筒外壁;机头多用铸铜加热圈。
控制器接收热电偶(温度传感器)实时温度信号,低于设定值时,温控表输出信号,加热圈通电发热,热量传导到机筒内壁,给塑料预热、熔融。
加料段温度偏低,防止塑料提前熔化打滑、架桥;压缩、均化段温度升高,让物料充分塑化;机头温度兼顾流动性,温度过高容易焦料、熔体强度变差。
2. 冷却部分(分风冷、水冷两种)
- **风冷(常见)**:每段配套小型轴流风机。当剪切摩擦热太大,实测温度超过设定值,温控系统启动风机,吹走加热圈和机筒表面热量,降温。适合普通 PE、PP 等。
- **水冷**:机筒带冷却水套,通入循环冷却水,换热效率更高、降温速度快。多用于高剪切、产热大的双螺杆、高填充改性料、PVC 热敏料。
重点:挤出机很多热量不是来自加热圈,而是**螺杆剪切摩擦生热**;加热圈很多时候只起到 “补热” 作用,摩擦热过剩时,就靠冷却系统带走多余热量。
3. 闭环控制逻辑(简单流程)
热电偶采集温度 → 传给温控仪表 / PLC → 和设定温度对比
- 实测<设定:加热开启,冷却关闭
- 实测>设定:加热停止,冷却启动
- 温度在目标区间:加热、冷却都间歇启停,维持恒温
补充要点
1. 加料段冷却很关键:加料段如果过热,颗粒提前熔化粘在螺杆上,会下料打滑、产量不稳;
2. 机头冷却一般少用,机头优先稳定保温,防止熔体冷却堵模;
3. 水冷要控制水质,防止结垢,水垢会降低换热效果;
4. 冷却不能过猛,局部温差太大容易造成机筒内应力,还会造成塑化不良。






