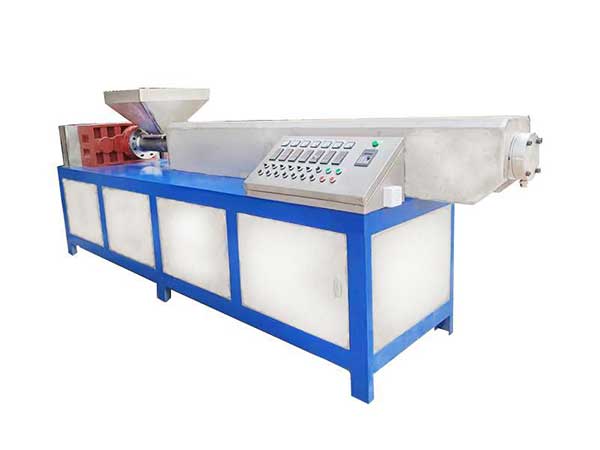
双螺杆挤出机是在单螺杆挤出机基础上发展起来的设备,通过两根相互啮合的螺杆对物料进行加热、塑化、混合并挤出成型。它主要用于聚合物配混、改性、反应挤出及排气等工艺,广泛应用于塑料加工、食品、化工、制药等领域 。接下来,小编讲解一下双螺杆挤出机使用中降低生产成本的技巧:
一、原料成本(占总成本 70%~85%,降本空间大)
1. **减少机头、换网、停机清机产生的废料**
- 固定标准清洗料方案,不要随便用贵的基材洗机;同基材转色优先 “过渡料”,少用大量 PP 清洗料;
- 换网前提前降背压、降喂料,减少冲料;换网器选用**不停机换网**(连续换网),大幅减少停机废条;
- 不同配方排产顺序规划:浅色→深色、低填充→高填充、无卤→普通,减少洗机次数;
- 开机、停机、换色产生的干净回头料,按固定比例回掺(做回掺验证,保证冲击、熔指、色差合格),做好台账,控制回掺比例上限,避免品质漂移。
2. **降低配方余量、优化填料 / 玻纤利用率**
- 玻纤侧喂位置后移、降低捏合块剪切强度:减少玻纤过度破碎,保留长径比,**同等性能下玻纤添加量可以往下调**;
- 粉体填料(钙粉、滑石粉)做好预分散,避免团聚导致不得不多加偶联剂;偶联剂、分散剂按zui小有效添加量 DOE 验证,不要超量加;
- 原料烘干优化:只把水分控制在工艺窗口即可,不要过度长时间烘干(电费 + 原料热降解);湿度稳定的原料可以评估**在线排气替代预烘干**(真空脱挥到位,适合非吸水料)。
3. **管控来料波动,减少品质不良报废**
- 原料批次波动(熔指、水分、粉体粒径)会导致扭矩不稳、分散不良、气泡、黑点,直接批量报废;建立来料抽检,提前微调工艺,而不是等造粒后才发现。
二、能耗降本(电、冷却水、压缩空气、真空泵)
双螺杆主电机 + 喂料 + 切粒 + 真空 + 加热是耗电大户
1. **主机:在保证混炼合格前提下,提高产能、降低单位能耗**
同向机有个关键点:**在螺杆组合允许、扭矩不超上限、分散合格的前提下,提高喂料量,单位产品电耗会下降**(固定热损耗被摊薄);
不要长期低负荷空转、小流量生产;避免 “低速长时间磨料”。
前提:先做验证,确认分散、玻纤长度、气泡、力学性能达标,不能盲目冲产量。
2. **加热冷却系统优化**
- 减少机筒超温:很多改性料靠剪切自生热,加热器只是补偿;温度设定不要偏高,减少电热圈持续通电;
- 冷却水路定期除垢,水垢厚冷却效率差,被迫多开加热;
- 停机提前关加热,利用余热走完料,不要空烧保温。
3. **真空系统(能耗大户)**
- 优先选用**水环真空泵 + 变频**,或者干式变频真空泵;根据配方挥发物调整真空度,不是所有料都要拉zui高真空;
- 管路检漏,漏气会导致真空泵一直高负荷;定期清理冷凝罐,防止堵塞、真空拉不上,被迫长时间高功率运行;
- 间歇生产:不用真空时及时关停,不要 24h 常开。
4. **冷却水、压缩空气**
循环水加装冷却塔温控,夏天不要无限制开大冷水;风干机、吸料风机按需变频,不用时停机。
三、耐磨件与耗材降本(螺杆、衬套、捏合块、滤网、切刀)
高填充、玻纤料这块消耗非常吓人
1. **延长螺杆 / 衬套寿命(贵耗材)**
- 螺杆组合优化:高剪切捏合块不要冗余排布;能分散合格就不用强剪切组合;剪切越强,磨损越快;
- 严控金属异物进机:投料口加装强磁除铁,碎铁进入直接打坏螺杆衬套;
- 控制喂料均匀,杜绝局部瞬时过载、扭矩冲击;
- 磨损建立台账:定期测间隙,临近超差前安排集中修复堆焊,不要等到混炼变差、产量掉了才抢修;
- 配方分级:高玻纤、高钙粉专线,不要频繁切换高磨蚀和普通料,减少磨损波动。
2. **滤网、切刀、水环耗材**
- 滤网:匹配配方杂质等级,不要盲目上多层细滤网(阻力大、换网频繁、废料多);杂质少的配方,适当加大滤网目数;
- 切粒机:定期磨刀,刀钝会出现连粒、碎粒,筛选废料上升;刀距、转速匹配料条线速度;
- 建立耗材定额考核,按吨产品核算滤网、切刀消耗,对比基准。
四、减少停机损失(停机 = 耗电 + 废料 + 产能损失,隐性成本极高)
停机类型:换色、换网、故障停机、清机、维修
1. 排产优化:同体系配方集中连续生产,减少换色、换配方频次;
2. 备件前置:易损件(密封、轴承、切刀、真空管路配件)常备库存,减少等待停机时间;
3. 预防性维保,而不是故障抢修:齿轮箱按周期换油、电机轴承点检、螺杆间隙定期检测;齿轮箱一旦抱死,维修成本极高;
4. 标准化 SOP:开机、停机、洗机、换网时间固化,减少新手操作导致的长时间试料、反复调机。
五、工艺优化,降低不良报废(气泡、黑点、分散差、断条、色差)
不良品是贵的成本,很多工厂只看产量,忽略返工料的二次能耗和磨损
1. 气泡 / 气孔:优先解决真空漏气、原料水分,而不是单纯降产量;
2. 黑点焦料:找到死角积料点(反向块、模头、换网器),优化螺杆密封段、定期清模头;
3. 分散不良:DOE 做转速、喂料、螺杆组合匹配,不要靠提高转速硬混(耗电 + 磨损);
4. 稳定背压:背压波动会造成切粒大小不均、废料增多;靠螺杆组合、滤网匹配稳定背压。
六、人工、管理、辅料成本
1. 集中自动化:失重喂料、自动上料、自动筛分、自动包装,减少人工投料、捡料;
2. 辅料管控:偶联剂、抗氧剂、润滑剂、清洗剂单独定额,按吨消耗考核;很多助剂超量添加是习惯,不是工艺刚需;
3. 能耗、良率、废料率按机台、班组做计件考核,绑定绩效;
4. 减少试产浪费:新配方先在小机打样验证,不要直接上大机试配方,避免整批报废。
七、避坑(很多工厂降本踩的雷)
❌ 一味拉高产量、拉高转速,结果玻纤碎、冲击下降、客户退货,损失远大于省的电费
❌ 回掺料无验证,无限回掺,物性持续下滑
❌ 取消必要的真空,省电费,但是小分子残留,产品起泡、耐候不合格
❌ 磨损件硬扛不换,产量下滑、能耗上升、不良率悄悄上涨,zui后直接断螺杆
❌ 随便减少清洗料,导致交叉污染、色差批量不良






