橡胶挤出机是橡胶工业的基本成型设备,通过螺杆旋转将胶料塑化后从机头挤出成型,常见型号螺杆直径 45-300mm,长径比 8-22,主要用于轮胎、胶管、密封条、电缆等制品生产。那么,下面小编详细介绍一下使用橡胶挤出机工作中的技术参数要求:
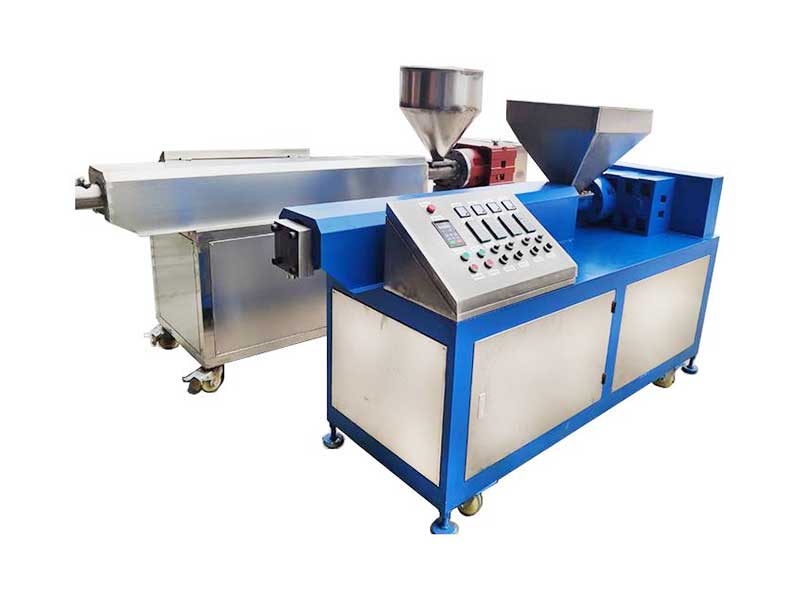
一、设备本体结构参数(选型、验收用)
1. **螺杆直径 D**:Φ45 / 65 / 75 / 90 / 120 / 150mm,决定zui大截面和产能
2. **长径比 L/D**
- 热喂料:4:1~6:1
- 普通冷喂料:16:1
- 销钉真空冷喂料:**20:1(常用)、22:1**;长径比越大塑化、排气越好,但停留时间变长,焦烧风险上升
3. **压缩比**:1.2~1.8:1;硬胶、高门尼胶取偏大值,软胶、发泡胶偏小
4. **螺杆转速范围**:0~60r/min,无级调速,调速比≥1:10;精密线用伺服驱动,转速波动小
5. **装机主电机功率**:Φ65≈15kW;Φ75≈30kW;Φ90≈55kW;Φ120≈110kW
6. **温控区段**:喂料段、塑化段、计量段、机头、口模,**4~8 段独立 PID 控温**;热水循环(橡胶优先热水,避免局部过热);温控精度要求 **±1℃**
7. **真空排气(真空机型)**:真空度 **-0.08~-0.095MPa**;低于 - 0.08MPa 容易气泡;滤胶机、简单实心条可以不用真空
8. **机头压力上限**:常规 5~25MPa;高压精密型材zui高 30~35MPa,带压力超限保护(超压自动降速、报警)
9. **供电**:380V/50Hz 三相;冷却水:水压 0.2~0.4MPa,进水温度≤30℃,软水优先,防止结垢影响换热
10. **螺杆材质**:38CrMoAlA,氮化处理,氮化层 0.4~0.7mm,耐磨耐腐蚀
二、生产工艺控制参数(调机、日常生产管控,实操重点)
1. 温度(分段设置,EPDM 三元乙丙密封条参考)
- 喂料段:40~60℃(低温,防止胶料一进去就升温焦烧)
- 塑化 / 销钉段:70~90℃
- 计量段:80~95℃
- 机头:90~110℃
- 口模:100~120℃
NR 天然胶整体偏低;硅胶可略高;**胶料实测内部温度严禁超过配方门尼焦烧温度**;剪切生热很大,设定温度≠胶料实际温度!
禁忌:单段温度太高,局部积热直接焦烧出硬粒。
2. 螺杆转速 & 产量
- 常规生产:10~40r/min;高速薄截面 20~50r/min
- 参考产能:Φ65:80~200kg/h;Φ90:200~450kg/h;Φ120:400~800kg/h
转速升高→剪切变大→胶温上升、压力上升、焦烧风险变大;转速优先配合机头压力、胶温一起调,不要单独加转速提产量。
3. 机头压力(核心稳定指标)
稳定生产控制区间:**8~16MPa**;压力波动要求≤±5%;
- 压力持续走高:口模积胶、滤网堵、胶料变硬、喂料不稳
- 压力偏低不稳:螺杆磨损、压缩比不足、喂料断料、胶料过软
4. 胶料原料适配参数
门尼黏度:ML₁₊₄@100℃ 推荐 **30~120**;超出区间挤出稳定性差(国标 HG/T3110)
- 高门尼硬胶:压力高、塑化难,转速偏低、温度适当提高
- 低门尼软胶 / 发泡胶:压力低、容易打滑,控制转速,防鼓泡
5. 牵引速度、膨胀率匹配(尺寸控制)
牵引和螺杆转速配比决定截面尺寸;
橡胶口模膨胀率:30%~80%(EPDM 一般 40%~60%);
口模尺寸要预先收缩补偿,牵引过快会拉细、变形;过慢变粗、起皱。
6. 滤网参数(滤胶)
多层不锈钢滤网组合(40/60/80/100 目搭配),用来滤杂质;滤网堵塞会造成压力飙升。
三、不同胶料简要参数对比(参考)
- **EPDM 三元乙丙(密封条主流)**:机头 95–110℃,压力 8–14MPa,真空≥-0.085MPa
- **NR 天然胶(胎面、胶辊)**:整体降 5–10℃,控制剪切温升,焦烧更敏感
- **硅胶挤出**:温度可偏高,110–130℃,压力偏低,真空要求高防气孔
- **丁腈 NBR**:门尼偏高,压力偏高,严控温升防焦烧
四、验收 & 生产管控硬性要求
1. 稳定挤出时,尺寸公差:普通型材 ±0.1~0.3mm;精密密封条 ±0.05mm 以内
2. 温度、压力、转速实时采集记录,连锁保护:超温、超压自动减速 / 停机
3. 冷却系统必须跟得上,**剪切生热是橡胶挤出zui大热源,水冷是保命参数**
五、常见参数失衡后果
- 温度过高 + 转速快 → 焦烧(硬颗粒、表面疙瘩)
- 真空不足 → 制品内部气泡、麻面
- 压力波动大 → 尺寸忽大忽小,长短不稳定
- 长径比搭配不对 → 塑化不均、表面鲨鱼皮






