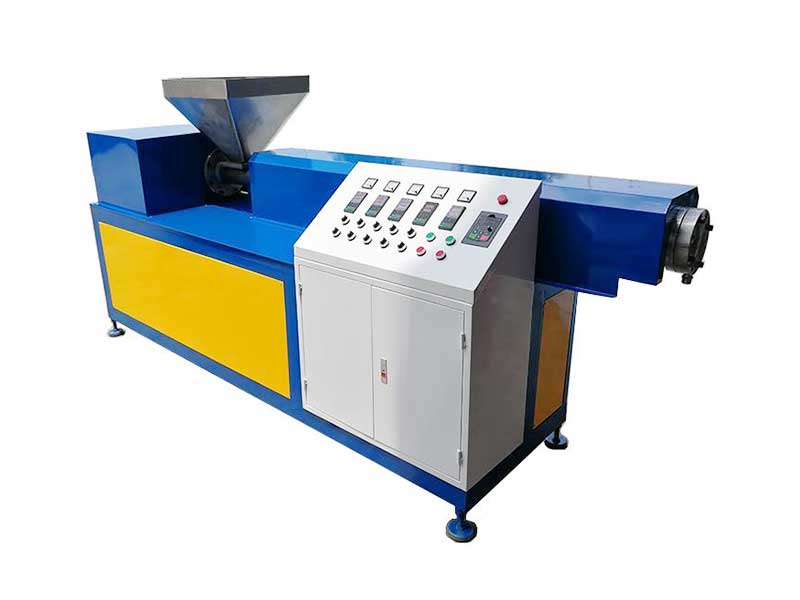
软胶挤出机是一种用来加工 TPE、PVC、硅胶、橡胶等软性材料的设备,能把原料熔融后通过模头挤成胶条、管材、密封条等制品。那么,软胶挤出机软胶挤出后收缩先分清两类软胶,原理不一样:
- **热塑性软胶(TPE/TPR、TPU、软 PVC)**:冷却收缩、分子取向应力是主因;出模后还会**后收缩(放几小时慢慢缩)**
- **硅胶挤出**:硫化交联收缩,冷却后变形,大多是硫化不均、牵引张力问题
核心逻辑:挤出变形 = 熔体取向应力 + 冷却速度不一致 + 牵引拉伸 + 口模流道不平衡 + 原料本身收缩特性
> 排查顺序:**牵引张力 → 冷却定型 → 口模 / 流道 → 工艺(温度、转速) → 原料配方 → 后处理**
一、牵引系统(高发,优先调)
牵引是容易把软胶 “拉长” 的,拉完松开就回弹收缩、变弯。
1. 牵引速度过快、张力偏大
现象:管材 / 型材被拉细,放下来回缩变粗、变短、弯曲;截面壁厚偏薄。
✅ 对策:
- 降低牵引速度,匹配挤出出料速度;不要靠硬拉来拉细尺寸
- 伺服牵引开启**张力缓冲 / 低张力模式**;软胶不要用刚性卡死牵引
- 压轮压力调小,压轮包胶硬度选偏软(邵 A60~70),避免压痕 + 单向拉伸
- 长型材:牵引和收卷之间加自由缓冲储料架,消除持续拉力
重点:TPU 弹性极强,牵引张力的后遗症会滞后几十分钟才显现(后收缩)
2. 牵引不同步、压轮一边紧一边松
现象:单边受力,产品向一侧弯曲。
✅ 对策:校正牵引压轮平行度,左右压力一致;检查牵引皮带是否单边磨损。
二、冷却定型环节(冷却不均 = 翘曲、扭曲)
软胶导热差,一面冷得快、一面冷得慢,收缩量不一样,直接扭弯。
TPU/TPE(水冷真空定径款)
1. 真空定径负压不合适
- 真空太小:圆度差、扁、收缩塌;真空太大:过度吸附,冷却后回弹
✅ 对策:逐步微调真空,保证定型套贴合,不要强行吸贴;定型套内壁抛光、水路均匀
2. 冷却水路分布不均、单侧水冷、水槽太短
- 只底部泡水,上部风冷;上下温差大,上侧收缩大,往下弯
✅ 对策:
- 优先**喷淋环绕冷却**(360° 喷水),比单纯浸泡好很多
- 加长冷却段,保证充分冷却定型再进牵引;不要 “外表凉、内部还熔融” 就拉走
- 冷却水温不要太低!TPU 建议水温 30–45℃,不要直接冰水急冷:急冷表层先固化,内部熔体收缩被锁住,内应力巨大,后续持续变形
3. 定型套和口模距离太远
熔体在空气中自由拉伸、下垂,先变形再冷却定型。
✅ 缩短口模到定型套距离,尽量缩短空气暴露段。
硅胶挤出(无水冷,靠硫化)
硅胶不能水冷,变形大多来自:
- 硫化炉温度左右 / 上下温差大 → 一侧交联快、收缩大,弯向一侧
- 出炉后立刻强冷风直吹 → 表层快速冷却,内部应力不均
✅ 对策:校正硫化炉热风均匀性;出炉后缓慢自然降温,避免冷风机直吹
三、机头、口模、流道问题(根源性,调工艺改不了就要改口模)
1. 口模出料流速不平衡(一边快一边慢)
出料快的一侧料多、取向大,冷却后收缩更大,产品向出料慢一侧弯曲。
✅ 对策:
- 修模:调整分流支架、流道节流,做到四周流速一致
- 口模加热圈分区控温,出料快的一侧适当降一点温度,降低流动性
- 口模流道抛光,消除死角积料导致间歇性流速波动
2. 口模预补偿(专门应对收缩)
软胶本身有收缩率,做口模时预先放大尺寸;
例:TPU 管材径向收缩 3%~6%,轴向收缩 2%~5%,口模尺寸预先放大对应比例。
⚠️ 不同硬度、配方收缩率不一样;新料先打样测 24h 后收缩量,再做补偿。
3. 口模出口有毛刺、台阶、死区
熔体经过时被单向拉扯,产生定向应力,定型后回弹弯曲。
✅ 流道镜面抛光,消除台阶、划痕。
四、挤出主机工艺调整(降低熔体取向应力)
目标:**减少剪切,降低分子被拉长的取向应力**
1. 温度偏低、剪切过大
温度低、熔体粘度高,螺杆剪切把分子强行拉长,内应力大,冷却后疯狂回缩。
✅ 适度升温(在不发黄、不分解前提下),降低熔体粘度,减少取向;TPU 不要超 220℃,防止降解。
注意:不能一味升温,温度太高会下垂、塌形,要平衡。
2. 螺杆转速过高、产量拉太满
流速越快,熔体拉伸取向越严重,后收缩明显。
✅ 在产能允许下,适当降螺杆转速,低速平稳挤出。
3. 滤网、齿轮泵
滤网堵塞 → 压力波动、流速忽快忽慢,变形不稳定;定期换滤网。
有齿轮泵机型:用齿轮泵稳压,减少螺杆脉动带来的流速波动,尺寸和收缩一致性会明显变好。
4. 真空排气
排气不良,熔体裹气泡,局部收缩不一致,伴随鼓包、扭曲。
✅ 检查排气真空,TPE/TPU 保证排气通畅。
五、原料配方问题(持续稳定变形,工艺调不动时看这里)
1. 原料吸水率高(TPU 头号问题)
水分不光起泡,还会造成塑化不均、局部弹性不一致,收缩不稳定。
✅ TPU 必须烘干:95–110℃,3~4h,含水率控制<0.03%
2. 硬度、基材、回料比例波动
回料多、回料降解,收缩率和新料差异大;同批产品有的缩得多有的少。
✅ 固定回料比例,回料过筛除杂;换批次原料先做收缩测试。
3. 配方本身收缩率大
TPE 基材(SEBS+PP)、高弹性 TPU 收缩大于软 PVC;可以和材料商沟通:
- 增加填充、添加成核剂,降低收缩率(代价:手感变硬、弹性下降)
六、后定型、时效处理(已经成型、还是变形的补救方案)
适合公差要求高、后收缩严重的产品:
1. 恒温时效(去应力)
挤出裁切后,放入恒温箱(40–60℃)保温一段时间,缓慢释放内应力,再自然冷却,完成大部分收缩,再检测尺寸。
很多 TPU 产品放 24h 才稳定,不要刚下线就判定尺寸。
2. 定型工装夹具
型材 / 管材刚挤出尚有余温时,放入仿形定型夹具夹持冷却,限制回弹;适合厚截面、异形密封条。
3. 收卷不要卷太紧
软胶卷紧后持续受压,放卷后回弹变形;收卷张力调松,加隔纸。
七、快速排查步骤(车间直接照顺序试)
1. 取一段刚下线产品,标记尺寸,静置 24h,区分【即时变形】还是【后收缩变形】
2. 优先减小牵引张力、降低牵引速度,缓冲架释放拉力
3. 检查冷却:取消冰水急冷,改成中温水环绕喷淋,加长冷却段
4. 检查口模出料是否四周均匀,看出料是否一边快一边慢
5. 适当升温、降螺杆转速,降低剪切取向
6. 原料烘干(TPU),确认回料比例稳定
7. 以上都无效:口模流速平衡修正 + 收缩预补偿
8. 高要求产品增加时效去应力工序
八、避坑提醒
❌ 不要靠加大真空、加大牵引硬拉来 “拉到尺寸”,当时合格,放一段时间回缩报废;
❌ 结晶型软胶(TPU)后收缩是常态,一定要做**时效留样确认尺寸**;
❌ 硅胶收缩是交联收缩,和热塑性冷却收缩机理不一样,不要照搬 TPU 的水冷方案。






