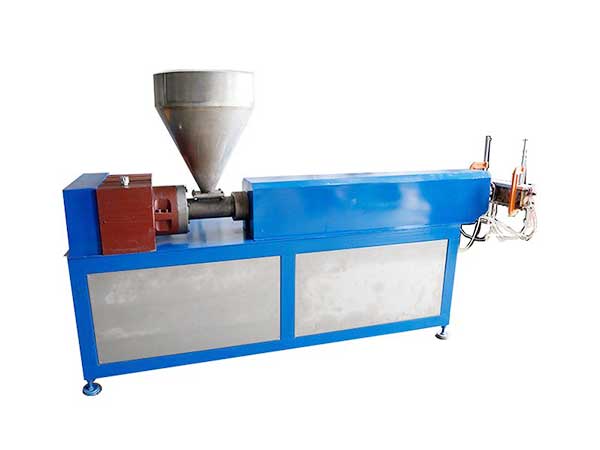
硅胶挤出机它是低温输送稳压挤出,成型在后段硫化;zui大特点是怕剪切热、怕提前焦烧、生坯软、存在离模膨胀。下面硅胶挤出机分成物料特性、设备工作特性、工艺特性、成品成型特性、限制特性 5 块,都是现场调试、评审设备要掌握的基础特性。
一、胶料本身对应的基础特性(决定整机逻辑)
1. 高温固态硅胶(HTV)常温下是弹性胶块,无流动性,靠螺杆挤压输送,不是熔融流动
塑料挤出是加热熔化;硅胶挤出不熔化,靠压力产生塑性流动,一旦温度超标就发生交联(焦烧),不可逆。
2. 对剪切热高度敏感
螺杆搅动、摩擦会持续生热;胶料导热差,热量不容易散出去,局部积热就会提前硫化、堵模、出颗粒。所以机筒必须水冷降温,走冷挤路线。
3. 存在明显离模膨胀(口模胀大)
胶料在模头内部被压缩,挤出离开模口后压力释放,截面自动胀大;模口尺寸必须比成品尺寸做小补偿,这是硅胶挤出独有的基础特性。
4. 生坯强度极低
刚挤出来的胶条、胶管很软,容易下垂、压扁、变形,没有弹性;强度要等到烘道硫化交联之后才会形成。
5. 胶料容易裹入空气
混炼、喂料过程容易包气,直接造成成品气孔;厚壁型材对真空排气需求高。
6. 硫化体系差异特性
- 双二四体系:加工窗口宽,不容易焦烧,气味偏大;
- 铂金体系:低气味、食品医疗可用,但热敏感强,加工窗口窄,轻微过热就焦烧。
二、设备本体工作特性
1. 螺杆为低剪切专用结构
长径比小(L/D≈10~12)、压缩比很低(1.2~1.5),螺纹设计目的是输送、建压、均化,而不是强剪切塑化;不能套用 PVC、PP 塑料螺杆。
2. 机筒以冷却为主,不是加热
机筒多段水循环冷却,控制胶料温度在 30–60℃;只有模头适度加温(80–110℃)改善流动,和塑料挤出机 “加热熔融” 完全相反。
3. 压力稳定决定尺寸稳定性
挤出流量、截面尺寸和模头压力强相关;普通机型压力随转速、喂料波动;精密机型加装齿轮泵,实现容积式稳压挤出,降低脉动。
4. 喂料是强制咬入特性
依靠一对喂料辊夹持胶条送料,喂料打滑、断料、喂料不均,直接造成尺寸忽大忽小;喂料辊独立调速,和螺杆联动。
5. 整条线是联动匹配特性
螺杆转速、喂料速度、牵引速度、烘道线速度必须匹配:牵引快→拉细、壁厚变薄;牵引慢→胀大、溢料、截面变粗。
6. 滤网建立背压的特性
滤网 + 滤胶板除了过滤杂质,同时用来建立均匀背压,让胶流稳定;滤网堵塞后背压上升、升温加快,焦烧风险上升。
三、工艺运行基础特性
1. 成型和硫化分开(分段式)
挤出机只挤出未硫化生坯;交联固化在后面独立的热风 / 微波硫化烘道完成,机内不完成硫化。
2. 有停留时间限制
胶料在机筒、机头内停留不能太久;停机、换模、换料时,机内积胶容易积热焦烧,停机久了要清机。
3. 温度控制窗口窄
铂金胶尤其明显:温度低→流动性差、表面麻面;温度高→焦烧;允许波动范围很小,需要 PID 精准控温。
4. 排气特性
带真空排气机型可以抽走胶料内部裹入的空气;无真空机型,配方、炼胶环节要严格控气。
5. 模头流道要求低滞留特性
流道必须圆滑流线、无死角,死角位置胶料长期滞留、持续受热,慢慢焦烧形成积碳,间歇性带到产品上形成黑点。
四、挤出成型后的基础特性
1. 生坯无定型、易变形
模口到硫化烘道之间的距离不能过长;软截面、薄壁产品容易下垂变形,需要托网、立式下挤等结构辅助。
2. 硫化后才具备弹性、力学性能
未硫化生胶:可变形、粘、没有回弹;经过高温交联后,形成稳定三维网状结构,才有橡胶弹性、抗拉、耐温性能。
3. 硫化后会有收缩
交联过程有轻微热收缩,模具设计时要一并补偿离模膨胀 + 硫化收缩。
五、局限性(基础约束特性)
1. 不适合连续长时间停机待机;
2. 对胶料混炼质量依赖性强:混炼不均、硫化剂分散不良,挤出再稳定也会出现局部硫化不良;
3. 不能像塑料一样靠提高温度改善流动性;升温是风险项;
4. 生坯没有自支撑能力,复杂悬空截面很难直接挤出。






