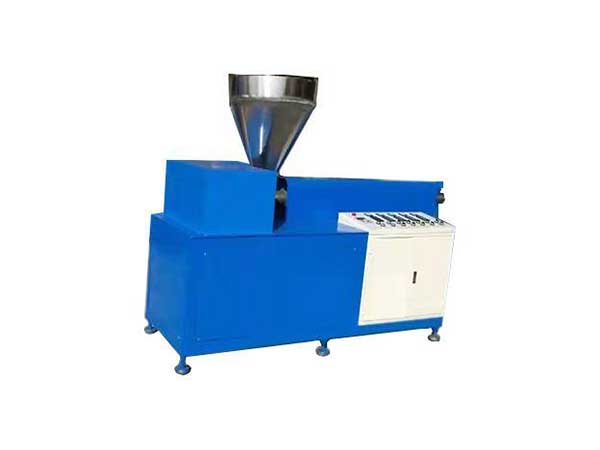
TPE挤出机是用来加工 TPE 材料的专用设备,能把 TPE 颗粒加热熔融后挤出成管材、片材、密封条、线缆包覆或颗粒等。那么,下面小编讲解一下使用TPE挤出机工作中的注意事项:
一、开机前检查
1. 原料检查
- TPE 容易吸潮,有气泡 / 银纹风险:潮湿料必须烘干 60~70℃,2~4h;不要超 75℃,会提前渗油、结块。
- 核对配方:高油软料、高钙填充料工艺不一样;料桶不能混其他塑料(PVC 严禁混入 TPE 机,碳化后污染很难洗)。
- 原料内不能有金属杂质,必须装磁力架,防止打坏螺杆、机筒。
2. 设备检查
- 加热圈、热电偶、温控表:确认各区温度显示正常,热电偶松动会出现虚温,容易烧料。
- 冷却水路:加料段冷却水一定要通!加料口发热是 TPE 头号通病,料口熔融搭桥、喂料脉动、出料忽快忽慢。
- 真空系统(双螺杆造粒线重点):真空泵油位、管路、真空罐,检查管路有没有上次残留的冷凝白油堵塞;真空堵 = 气泡、黑点、出油。
- 滤网、换网器:确认滤网规格,TPE 不要用目数过高滤网(背压太高,剪切变大、出油、焦料);提前备好滤网、垫片。
- 机头、口模:流道清理干净,无积碳死角;螺丝均匀预紧,防止漏料。
- 辅机:牵引机、收卷、裁断、冷却水槽、风机;同步、滚珠丝杆、导轨检查,牵引不稳直接导致壁厚波动、拉断。
3. 升温要求
- 分段升温,不要一次性猛升温;到设定温度后保温 20~30 分钟,保证机筒、机头内外温度均匀,避免冷料卡螺杆。
- 提示:TPE 不适合长时间空机高温保温!
二、开机过程注意事项
1. 引料、低速启动
- 先低速主机,再喂料;严禁先高速再喂料,容易闷机、扭断螺杆、扭矩冲顶报警。
- 刚开始出料是冷料、杂料、积碳,要排干净,等出料光滑无黑点、无气泡再引到牵引。
- 引料时牵引速度由慢到快,慢慢匹配挤出速度,不要突然提速拉断胶条。
2. 温度控制(重中之重)
- 遵循:塑化到位即可,宁低勿高。SEBS 类一般zui高不超 195℃;软料(0~40A)再降 10~20℃。
- 不要单点超温,TPE 超过 200℃很快降解、发黄、黑点、渗油、弹性变差。
- 双螺杆造粒常用倒梯度:中间混炼段温度高,机头段略降,减少机头停留积碳。
3. 喂料控制
- 高油 TPE 极易打滑、架桥:料斗不要加满,保持料位稳定;有架桥要轻轻捅,禁止用金属棒捅入螺杆区域。
- 双螺杆配混:白油优先侧喂计量泵加注,不要主喂口直接加油;油量必须稳定,油量波动→硬度飘、出油不良。
4. 转速与剪切控制
- 不要盲目提速提产量:转速越高,剪切越强,越容易出现鲨鱼皮、出油、熔体破裂。
- 出现麻面、鲨鱼皮:优先降主机转速,再小幅上调口模温度,不要一味加温。
5. 冷却控制
- 水冷槽水温不要太低!TPE 骤冷容易内应力大、表面发白、翘曲、开裂;常温缓冷优先。
- 表面有水珠要风干,收卷前吹干,不然存放后容易喷霜、粘在一起。
6. 巡检观察
- 看料条 / 型材表面:光泽、气泡、麻点、出油、黑点;听异响(螺杆擦机筒、轴承异响、机头漏料)。
- 看主机电流:电流持续偏高、波动大,大概率喂料不稳、温度偏低、螺杆卡料。
- 双螺杆留意真空负压:负压掉了立刻排查堵管,不要继续生产。
三、生产中禁止操作
❌ 禁止在设备运转时伸手去口模、水槽、牵引辊、收卷盘
❌ 禁止用钢丝、铁铲直接刮旋转螺杆、模口(容易刮伤流道,后续持续积碳)
❌ 禁止真空阀全开硬拉负压,会把白油大量抽进真空泵,损坏泵、污染管路
❌ 禁止随意调高温度用来解决出料慢、表面差,大部分表面问题是剪切、背压问题,不是温度低
❌ 不同材质(PVC、TPU、尼龙)直接换料生产,不洗机
四、停机、换色、换硬度注意事项(TPE容易踩坑)
1. 短期停机(半小时以内)
- 适当降机头、机筒温度,不要保持生产温度保温;少量持续排料,防止机头死角积碳。
2. 长时间停机、下班停机
✅ 必须洗机!用 LDPE/PE 清洗料把螺杆、机头里面 TPE 全部推干净。
- TPE 残料留在高温机筒内,几十分钟就碳化,下次开机大量黑点,很难清理。
- 清洗完,停止加热,等温度降到 120℃以下再停主机。
3. 换硬度、换配方、换颜色
- 软高油 TPE → 硬 TPE:清洗时间要加长,可用清洗母粒辅助;
- 浅色转深色相对简单;深色转浅色,一定要反复清洗,必要时拆机头清流道。
4. 拆机头、口模
- 等温度冷却到安全温度再拆;
- 清理积碳优先铜刀、铜刷;严禁砂纸、钢丝刷抛光流道,流道划伤后更容易挂料积碳。
五、安全防护
1. 高温区域(机筒、机头、模头)有烫伤风险,不要徒手接触;清理模口用铜铲,戴耐高温手套。
2. 防护罩、安全门联锁不能拆掉,联锁触发会停机,不要短接屏蔽。
3. 造粒线水下切:注意水路、电机防水;拉条切粒防止牵伸压手。
4. 车间通风:TPE 高温挥发油气,长期吸入不舒服,保持排风;油气遇高温明火有起火风险。
六、设备日常维护要点
1. 加料口冷却水每班检查,保证不堵;
2. 真空泵油定期更换,冷凝罐每天排沉积白油;
3. 减速箱、牵引丝杆轴承定期加油(就是前面聊的滚珠丝杆,牵引丝杆间隙大、卡顿直接影响产品尺寸);
4. 螺杆、机筒:高钙填充配方磨损更快,定期检查间隙;间隙变大后出料脉动、背压不稳,不良率飙升;
5. 热电偶、加热圈定期校验,温控不准是隐形大坑;
6. 滤网定时更换,不要等堵死、压力飙升再换。
七、配方 & 品质附加提醒
- 生产出来产品表面出油,优先排查:剪切过高、温度偏高、白油添加过量、SEBS 吸油能力不足;不是单纯调机可以完全解决。
- 不要随便加大量增塑油去调软度,挤出稳定性会大幅变差。






