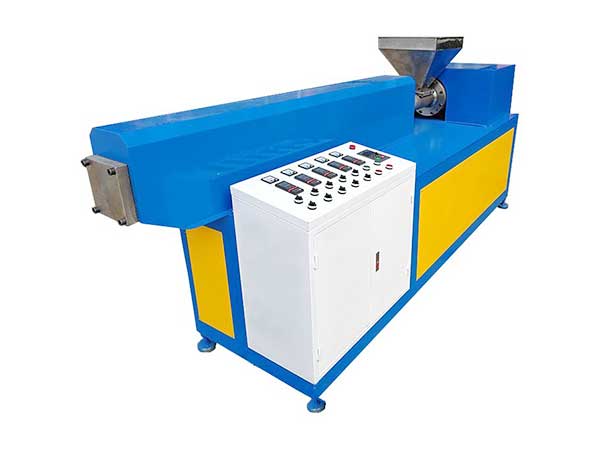
单螺杆挤出机是一种通过螺杆旋转将塑料原料熔融并挤出的成型设备,因结构简单、成本低、技术成熟,目前是塑料加工行业用量zui大的机器 。它主要由一根阿基米德螺杆在加热料筒中旋转构成,广泛用于管材、板材、型材及造粒生产 。下面小编讲解一下单螺杆挤出机下料不稳带来的连锁影响:
1. 熔体压力波动(直接)
加料忽多忽少 → 螺杆内物料填充率持续变化 → 机筒、机头熔体压力来回跳动。
- 压力波动会直接传递到模头,挤出流量周期性波动;
- 压力忽高忽低,容易造成背压不稳定,过滤网承受交变载荷,更容易堵网、破网。
2. 塑化质量不稳定
- 进料少时:螺槽填充不足,物料剪切弱,摩擦生热变少,容易塑化不足、出现生料颗粒、白点;
- 进料突然变多:物料来不及充分熔融,压缩段负荷瞬间飙升,也会夹带未熔颗粒;
- 局部物料停留时间忽长忽短,部分物料停留久,过热发黄、降解、产生气泡。
3. 挤出制品尺寸波动(成品不良)
模头出料流量不稳定,制品截面厚薄 / 直径周期性变化:
- 管材:外径、壁厚忽大忽小,圆度变差;
- 片材 / 薄膜:厚度波动,厚薄条纹;
- 型材:截面尺寸超差、翘曲;
- 拉丝 / 3D 耗材:直径波动,断丝概率上升。
4. 制品内部缺陷
- 流量波动带入裹入空气,熔体中产生气泡、针孔、空洞;
- 熔体密度不均匀,导致力学性能波动:拉伸强度忽高忽低,韧性不一致;
- 表面:水波纹、鲨鱼皮、麻点、光泽不均。
5. 主机负载波动,损伤设备
- 螺杆扭矩波动,主电机电流来回跳动;
- 交变扭矩冲击减速箱、推力轴承,加速齿轮、轴承磨损;
- 瞬间进料过多会造成过载跳闸、闷车(堵螺杆),严重时扭断螺杆、损坏止推轴承;
- 压力冲击会让机筒法兰、模头密封处渗漏熔体。
6. 工艺参数难以稳定
温度、转速明明没改动,但熔体温度、背压持续漂移,工艺窗口变窄,很难稳定调机;换色、换料时不良率大幅上升。
常见下料不稳根源(简单归类)
1. 料斗架桥、拱料(粉料 / 回收料常见);
2. 料斗座温度太高,物料提前熔化粘壁;
3. 颗粒粗细不均、粉尘太多;
4. 加料段螺筒冷却失效;
5. 料斗下料口尺寸不合理;
6. 原料流动性随环境温湿度变化。






