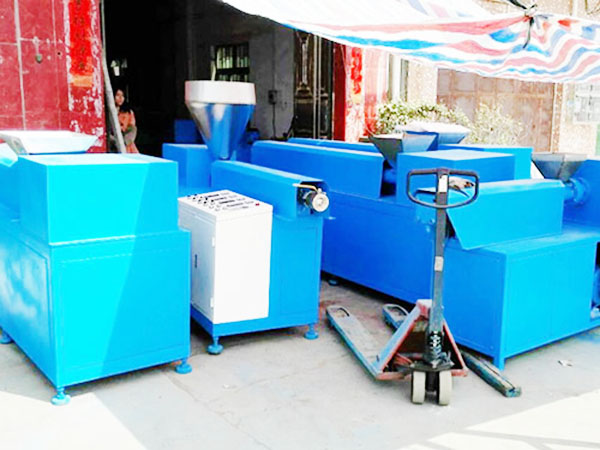
PVC挤出机是用于加工聚氯乙烯(PVC)材料的机械设备,可生产硬质(RPVC)及软质(SPVC)管材。设备由锥形螺杆、定量加料装置、挤出模头及真空定型水箱等部件组成,通过粉料直接挤出或造粒后成型 。那么,下面小编简单介绍一下PVC挤出机生产质量控制的方法:
1. 原料管控(源头)
配方配比:PVC 树脂、稳定剂、增塑剂、润滑剂、填充料严格按配方称量,避免少加 / 多加助剂;助剂混合不均会造成管材型材色差、析出、强度不足。
混料工艺:热混、冷混按规定温度与时间;混料后物料冷却到规定温度再出料,防止物料结块。
原料检查:剔除受潮、结块、杂质物料;不同批次原料分开,做好批次记录。
2. 温度控制(核心)
分段控制机筒、模头温度:
- 温度过低:塑化不良,产品表面粗糙、有白点、韧性差;
- 温度过高:PVC 分解,产生焦粒、发黄、析出氯化氢,材料变脆。
按产品类型(硬 PVC / 软 PVC)设定温度曲线,稳定温控,避免大幅波动。
3. 挤出压力与速度控制
稳定主机转速、牵引速度,保持挤出压力稳定;主机和牵引速度匹配,防止制品壁厚、外径忽大忽小。压力波动过大容易出现气泡、尺寸不稳定。
4. 模头与定型冷却控制
模头定期清理积料,防止焦料、黑点;模头同心度校准,避免制品偏心(一边厚一边薄)。
定型套、真空冷却系统稳定:真空度合适,冷却均匀;冷却不足容易变形、收缩;冷却过快会产生内应力,后期翘曲。
5. 在线尺寸监测
用测厚仪、外径检测仪实时监控壁厚、外径;定时取样检测尺寸,超差及时调整模头、牵引速度。
6. 质检与后段控制
外观检查:有无气泡、麻点、焦粒、划痕、色差;
性能抽检:拉伸强度、冲击、维卡软化温度、耐老化;
裁切:刀具锋利,切口平整;
废料管理:回料添加比例严格管控,过多回料会降低产品性能。
7. 设备日常维护
螺杆、料筒磨损会造成塑化变差;定期清理机筒残留积碳;检查温控、压力传感器是否准确。






