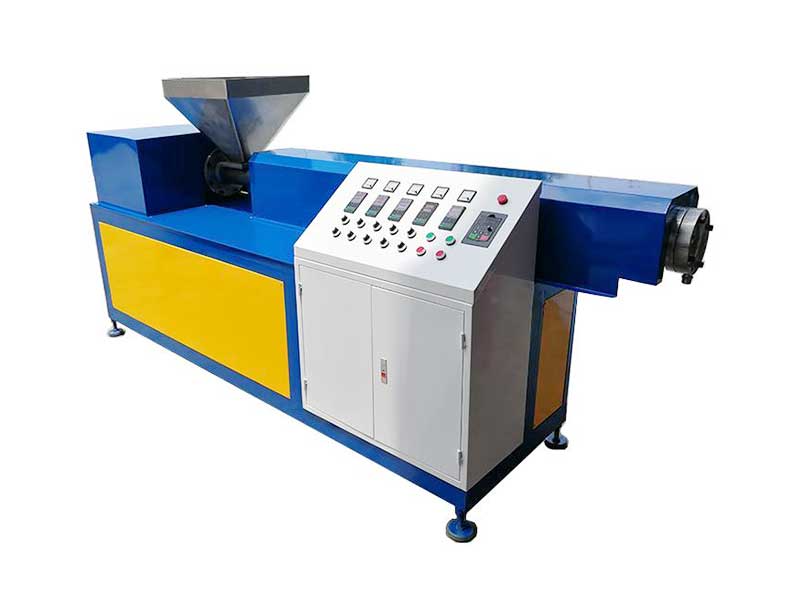
挤出机严禁冷机强行启动的核心原因:冷态下机筒内部塑料完全凝固变硬,螺杆被固态物料抱死,强行启动会产生巨大扭矩,直接扭断螺杆、打坏止推轴承、崩裂齿轮箱。下面拆开讲清楚。
一. 物料状态:冷料是坚硬固体,没有熔融润滑
停机后机筒里残留的塑料冷却固化,紧紧包裹螺杆、填满螺槽。
- 正常生产:塑料受热熔化成粘稠熔体,起到润滑作用,螺杆旋转阻力小;
- 冷机状态:物料是硬固体,没有流动性,相当于螺杆卡在一块固体里面。
此时强行带动螺杆转动,负载瞬间飙升数倍。
二. 受力破坏点(容易损坏的部件)
1. 螺杆扭断:巨大扭矩集中在螺杆根部、键槽位置,螺杆直接断裂;大直径螺杆也会发生塑性扭曲变形。
2. 止推轴承损毁:螺杆旋转时会产生巨大轴向推力,冷启动瞬间冲击载荷远超轴承额定承载,轴承滚道碎裂、保持架破坏。止推轴承是挤出机贵、关键的易损件之一。
3. 齿轮箱损坏:冲击扭矩传递到减速箱,齿轮齿面崩齿、断齿;箱体开裂。
4. 电机过载烧毁:电流瞬间爆表,轻则跳闸,重则击穿电机绕组。
哪怕看起来只有少量残料,冷态下依旧会形成很大阻力,不要抱有侥幸。
三. 额外附带风险:物料局部过热降解
如果勉强带动螺杆转动,固体物料之间强摩擦,局部瞬间大量生热**。
PVC、PC 这类热敏塑料,会快速分解碳化,产生酸性气体,腐蚀螺杆机筒;严重时分解产生气体,在机头憋压,有喷料伤人风险。
四. 正确开机操作规范
1. 按照工艺设定升温,各段温度达到设定值后,保温足够时间(一般 30~60 分钟,大机更长),保证机筒内壁、螺杆芯部都达到温度,不是只看表面热电偶温度。
2. 升温完成后,手动盘车,用手盘动联轴器,检查转动是否顺畅。盘车阻力大、转不动,不能上电启动,继续保温。
3. 盘车顺畅后,先点动主机试转;再低速、少量喂料逐步开机。
补充一个常见误区
“机筒温度已经到设定温度,为什么还要保温很久?”
加热圈只加热机筒外壁,螺杆本身是金属大件,导热慢,芯部升温滞后。热电偶测的是机筒壁温度,不等于螺杆和内部残料温度。表面温度达标,内部物料依旧是冷硬状态,此时启动依然属于冷启动。