塑料挤出机是塑料加工行业的核心主机设备,主要通过加热和螺杆旋转将固态塑料熔化成均匀流体,再经模具挤出成型为管材、板材、薄膜等连续型材 。下面小编说一下使用
塑料挤出机的主要工作原理:
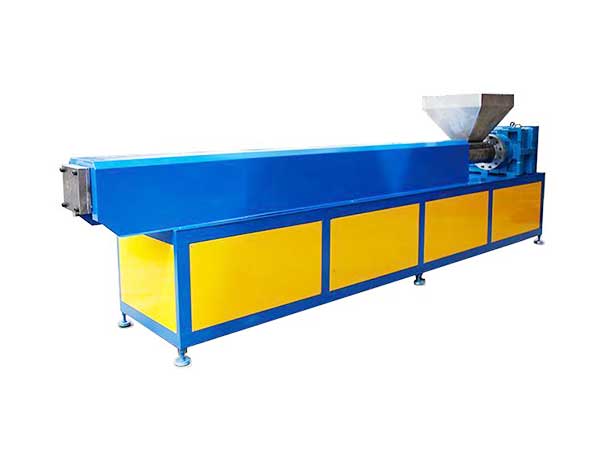
1. 加料段(固体输送区)
塑料粒子从料斗落入螺槽,螺杆旋转把颗粒向前推送、压实。
这段机筒一般通水冷却,防止物料提前熔化粘在螺杆上造成架桥、不下料。物料保持固态。
2. 压缩段(熔融段)
螺槽深度慢慢变浅,物料被持续压缩;
机筒外壁加热圈供热 + 物料被螺杆剪切摩擦内生热,颗粒表层开始熔化,形成固液两相混合;
固态物料不断被挤压、撕碎,逐步全部熔化成塑料熔体。
这个阶段体积压缩,包裹在塑料内部的空气被反向从料斗排出。
3. 均化段 / 计量段
物料已经完全变成熔融塑料。螺槽浅、间隙小,螺杆稳定、定量向前输送熔体;
进一步均质,温度、粘度保持稳定,建立稳定熔体压力,保证出料流量均匀。
熔体继续向前,经过分流板 + 过滤网:
- 滤网过滤杂质、焦粒;
- 分流板把螺杆带来的旋转料流,改成平直向前的料流,同时提升背压,让熔体混合更均匀。
熔体进入机头口模,在压力下被挤出,形成和口模截面一样的连续坯料;再进入下游冷却定型、牵引、裁切 / 收卷,得到管材、胶条、板材等产品。
补充:双螺杆挤出机原理简要区别
两根互相啮合的螺杆同步旋转,物料被两根螺杆共同夹持输送,**自清洁效果强**;物料停留时间短、排气脱挥好,重点用来做塑料改性、填充、玻纤共混、色母造粒,不只是单纯挤出成型。
关键物理要点
1. 热量来源 = 外部加热圈 + 螺杆剪切摩擦生热;很多工况下摩擦热占大头,加热圈只起辅助、保温作用。
2. 背压:熔体流过滤网、模头产生的阻力,背压越高,熔体混合越均匀,但压力过高容易升温降解。
3. 属于连续生产工艺,可以不间断挤出。






